
 English
 русский
 Español
 عربى


استشارة المنتج
لن يتم نشر عنوان بريدك الإلكتروني. يتم وضع علامة على الحقول المطلوبة *
قادمة من الصين ، والتسويق إلى العالم.
يلاحظ المحول الذي يشغل خط ملصقات بعرض 1.6 مترًا أن كل دفعة بعد الظهر تفشل في اختبار التقشير 180 درجة بنسبة 8 إلى 12 بالمائة بينما تمر الدفعات الصباحية. لم تتغير الصياغة. ما تغير هو درجة حرارة الذوبان عند القالب، والرطوبة على أرضية المصنع، وعدد الثواني التي قضتها الشبكة بين رأس الطلاء ولفافة التبريد. هذه هي طبيعة الطلاء اللاصق المذاب بالحرارة: يتم تطبيق المادة اللاصقة على شكل مادة مصهورة، وتقريبًا كل ما يحدد أداء الرابطة النهائي يحدث في الثواني القليلة قبل أن تتصلب.
الاستنتاج مقدمًا: الطلاء المصهور على الساخن عبارة عن عملية قياس للمواد الصلبة بنسبة 100% وخالية من المذيبات، ويخضع إنتاجها لثلاثة متغيرات فقط. تذوب اللزوجة عند الموت. توحيد وزن المعطف عبر الويب. مسافة التبريد، والتي تحدد الوقت المفتوح. عندما يتم التحكم في هؤلاء الثلاثة، يصبح بقية الخط قابلاً للتنبؤ به. عندما لا تكون كذلك، لن يتمكن أي قدر من إعادة صياغة المادة اللاصقة من استرداد المحصول.
تغطي الأقسام أدناه كيفية عمل العملية، وكيفية مقارنة طرق الطلاء الشائعة بالتفاوتات الواقعية، وبيانات الخط التي تتنبأ بالفشل قبل أن تصل إلى العميل، وكيفية تأهيل شريك الطلاء لتطبيقات الملصقات والأشرطة والأفلام والبطاريات.
محتوى
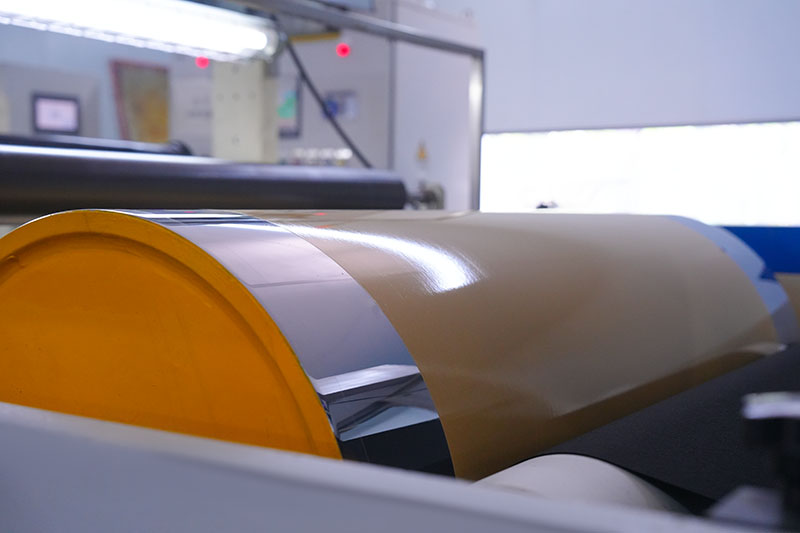
لا يوجد فرن تجفيف في هذه العملية. تكون المادة اللاصقة المذوبة بالحرارة صلبة في درجة حرارة الغرفة ويتم صهرها في خزان، ثم يتم ضخها من خلال خراطيم ساخنة، ويتم قياسها بواسطة قالب أو لفة، ثم يتم نقلها إلى الركيزة، ثم يتم ترسيخها بشكل كامل عن طريق التبريد. نظرًا لأن النظام لا يحمل ماء أو مذيبًا، يتم ضبط وزن الطبقة ميكانيكيًا بدلاً من معدل التبخر، ويتركز استهلاك الطاقة في خزان الصهر والخراطيم والقالب بدلاً من نفق التجفيف.
تم بناء التركيبات التجارية من أربع مجموعات وظيفية، وكل واحدة منها تغير سلوك الطبقة في الرأس:
تنخفض اللزوجة بشكل حاد بين 120 درجة مئوية و 180 درجة مئوية. غالبًا ما يؤدي الانجراف بمقدار 10 درجات مئوية في نظام الصهر إلى تغيير التدفق عبر فتحة القالب أكثر مما يفعله تعديل سرعة المضخة، وهذا هو السبب في أن دقة التحكم في درجة الحرارة مهمة أكثر من الضغط الاسمي.
وزن الطبقة الاسمية هو نسبة إزاحة المضخة إلى سرعة الخط؛ يتم ضبط التوزيع عبر الويب بواسطة شريحة القالب أو تاج اللف. عادة ما يكون التحمل التجاري زائد أو ناقص 3 إلى 5 بالمائة من الهدف، وهذا النطاق هو أكبر محرك منفرد لتشتت القشور.
يمتد وقت الفتح من الخروج من القالب إلى القرصة الأولى. أقصر من مسافة التصفيح ولا يبلل اللاصق الركيزة الثانية؛ أطول من مسافة اللف وكتل اللف على اللفاف.
PET يقع بالقرب من 42 داين/سم، وPVC بالقرب من 39، والورق الصناعي أقل. يؤدي علاج الإكليل وحاملات إطلاق السيليكون والرطوبة المتبقية في الشبكات الورقية إلى تغيير كيفية تثبيت أو فشل طبقة منصهرة بوزن 10 جم.
إن اختيار الرأس هو قرار التسامح قبل أن يكون قرار القدرة. تعكس المقارنة أدناه نوافذ التشغيل النموذجية؛ يتوفر تفصيل تفصيلي لكيفية تصرف كل نظام عبر ركائز مختلفة في هذا الدليل تقنيات وأساليب الطلاء والتفاوتات .
تسجل معظم خطوط الطلاء متوسط وزن الطبقة ودرجة حرارة الخزان وسرعة الخط. هذه الأرقام الثلاثة لا تفسر الخلل أبدًا. يوضح الرسم البياني أدناه كيف يتم توزيع نفايات خطوط الطلاء عادةً عبر الأسباب الجذرية في إنتاج الملصقات والأشرطة والأفلام، استنادًا إلى أنماط الفشل التي تتم مشاهدتها عبر عمليات طلاء الفتحات والطلاء باللف.
وتوجد أربعة مؤشرات مخفية وراء هذا التوزيع، ويمكن قياس كل منها دون الحاجة إلى معدات رأسمالية جديدة:
تهيمن التعبئة والتغليف على الاستهلاك العالمي للذوبان الساخن، ولكن القطاعات ذات التحمل الأشد للطلاء هي الملصقات والأشرطة ومكونات البطارية، حيث تحدد بضعة جرامات لكل متر مربع ما إذا كان المنتج يعمل أم لا.
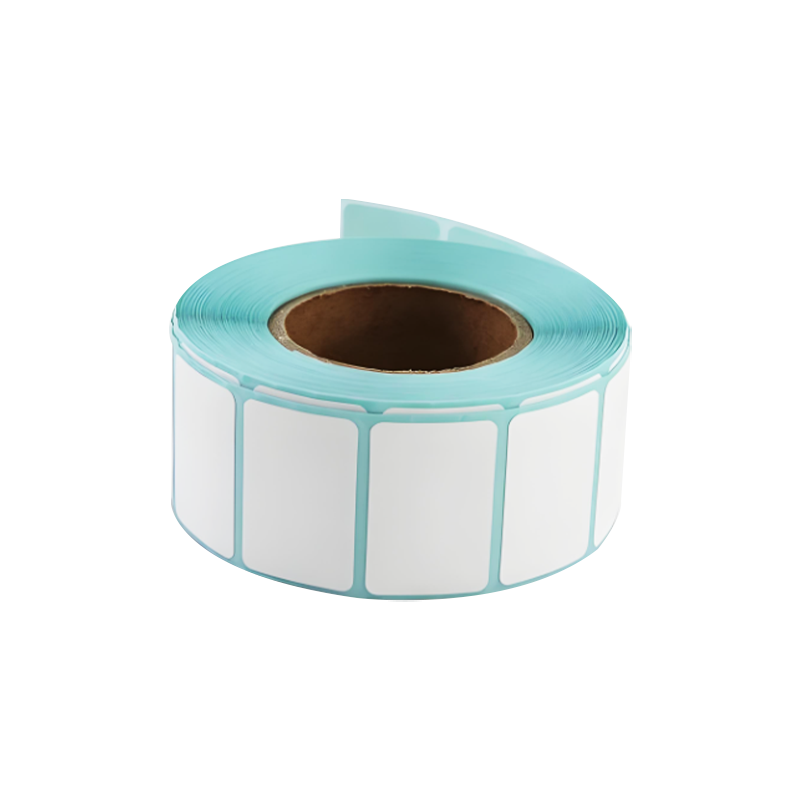
يُظهر مخزون الملصقات الحرارية سبب نادرًا ما يكون قرار الطلاء قابلاً للتبديل. يمكن لنفس الورق الأساسي الذي يبلغ وزنه 60 جرامًا للمتر المربع أن يحمل مادة لاصقة من الغراء الساخن (الذوبان الساخن)، أو غراء بارد، أو نظام قائم على الماء، وكل منها يتصرف بشكل مختلف عند أداة التطبيق: تقدم درجات الغراء الساخن بشكل عام أفضل سلوك قطع القالب والمعالجة الأولية على الخطوط عالية السرعة، ويناسب الغراء البارد التخزين في درجة حرارة منخفضة، وتوفر الأنظمة المعتمدة على الماء توازنًا مختلفًا بين التكلفة والعمر. يعد الورق الحراري ذو القاعدة الشبكية ذات الغراء الساخن ثلاثي المقاومة هو الاختيار الكلاسيكي عندما تكون سرعات الملصق مهمة.
R-HRM-3F 3-ورقة حرارية ذات قاعدة شبكية مقاومة للغراء الساخن مادة ملصقات ورقية حرارية مع قاعدة شبكية من الغراء الساخن، وسمك غراء قابل للتخصيص وقوة تقشير، مناسبة لخطوط الملصقات عالية السرعة التي تحتاج إلى قطع ولصق موثوقين. عرض المنتج → في العديد من المنتجات، لا يمس الذوبان الساخن أبدًا الجزء الخاص بالعميل في مرحلة الطلاء. وبدلاً من ذلك، يتم تغليفها على حامل ويتم توفيرها على شكل لفافة جافة يقوم العميل بتنشيطها بالحرارة. يؤدي هذا إلى تحويل تحدي الطلاء من وقت مفتوح إلى جودة اللف: يجب أن يكون الفيلم خاليًا من الالتصاق عند درجة حرارة 25 درجة مئوية، ويجب ألا ينغلق على اللفة، ويجب أن يتم تحريره بشكل نظيف من حامل السيليكون الخاص به دون ترك بقايا لاصقة أو تمديد الشبكة في لحظة التنشيط.
 YH-TFTR 50# فيلم لاصق مزدوج السيليكون يذوب بالحرارة طبقة لاصقة تذوب بالحرارة من السيليكون المزدوج مع سماكة غراء قابلة للتخصيص، ذات صلة بالمكان الذي يجب أن يتم فيه تحرير اللفائف الجافة بشكل نظيف من حاملات السيليكون قبل التنشيط الحراري. عرض المنتج →
وينطبق نفس نظام الطلاء على مكونات البطارية، حيث تتغير متطلبات الأداء من وقت الفتح إلى معدل اللهب ومقاومة الحرارة. يجب أن تحافظ الأفلام المنشطة بالحرارة المستخدمة في الضغط الساخن CCS على السلامة الميكانيكية خلال دورة الضغط مع تلبية تصنيف اللهب المعترف به، وهو المكان الذي تدخل فيه أفلام الضغط الساخن CCS المصنفة بمثبطات اللهب VTM-0 في المواصفات بدلاً من الذوبان الساخن للتغليف للأغراض العامة.
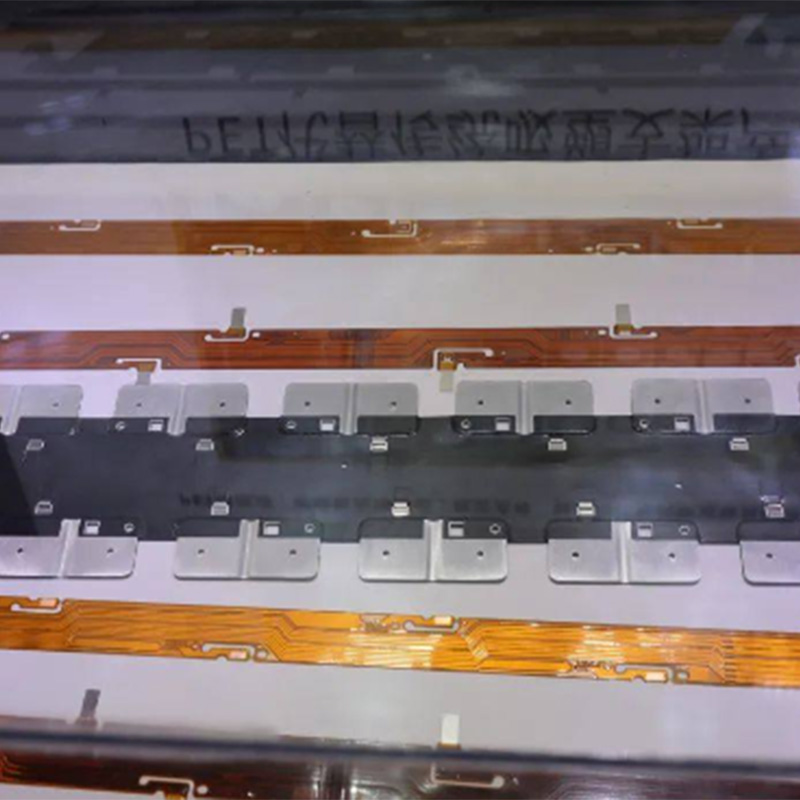 YH-RFW 100# مثبطات اللهب VTM-0 CCS فيلم الضغط الساخن فيلم الضغط الساخن CCS المعتمد على PET مع درجة مثبطات اللهب VTM-0 وقوة التقشير ≥17N/25 مم على لوح ألومنيوم 180 درجة، مع سمك غراء قابل للتخصيص لمكونات البطارية. عرض المنتج →
يعد تأهيل المورد أرخص من إعادة التأهيل بعد فشل عملية الإنتاج. التسلسل أدناه هو الترتيب الذي يتجنب الحلقات الباهظة الثمن، وينطبق سواء كانت المادة عبارة عن ملصق لاصق، أو فيلم ذوبان ساخن، أو أحد مكونات البطارية.
تأكد من المادة والسمك وحالة الهالة وأي طلاء تحرير قبل مناقشة وزن الطبقة.
حدد الهدف بالإضافة إلى نطاق، وليس رقمًا واحدًا. زائد أو ناقص 5 بالمائة هو رقم تجاري عامل؛ زائد أو ناقص 2 بالمائة يضيق قائمة الموردين بسرعة.
ضع درجة حرارة التنشيط، ووقت الفتح، وضغط الضغط، وسرعة الخط في الكتابة، بحيث يمكن أن يعزى الفشل إلى متغير وليس إلى رأي.
اطلب خريطة لوزن المعطف عبر الويب بخمس نقاط كحد أدنى، بالإضافة إلى التقشير والحلقة والقص على الركيزة الخاصة بك.
سبعة أيام عند 60 درجة مئوية أو أربعة عشر يومًا عند 40 درجة مئوية ورطوبة نسبية 90 بالمائة تكشف عن فقدان الهجرة والانسداد والالتصاق وهو ما لن يحدث في اختبار نفس اليوم.
دفعة الركيزة الجديدة، دفعة لاصقة جديدة أو سرعة خط أعلى، كل ذلك يبطل تقرير المادة الأولى السابق.
من الأسهل النظر إلى الاقتصاد كنسب وليس كأرقام مطلقة. يتطلب النظام المعتمد على المذيبات والذي يعمل بنسبة 30% من المواد الصلبة تبخير حوالي 2.3 كجم من المذيب لكل 1 كجم من المادة اللاصقة الجافة المترسب، بالإضافة إلى استعادة هذا البخار أو حرقه. يزيل خط الذوبان الساخن تلك الخطوة تمامًا، وبالتالي تصبح المقايضة طاقة ذوبان أعلى مقابل طاقة التجفيف المحذوفة والسماح المبسط. النصف الآخر من الحساب هو هامش الأمان. إذا كان الاختلاف عبر الشبكة يصل إلى 8 بالمائة، عادةً ما يحدد المصنع الهدف الاسمي بنسبة 8 بالمائة فوق الحد الأدنى لوزن الطبقة الوظيفية، مما يدفع مقابل المادة اللاصقة التي لا تساهم أبدًا في الأداء. يمكن للمورد القادر على الاحتفاظ بنسبة 3 بالمائة من التباين أن يقلل في كثير من الأحيان من وزن الطبقة دون لمس التركيبة.
التحقق من العملية قبل الوعد: مورد خاص به ورشة طلاء ، يمكن لقدرة التقطيع ومختبر الاختبار الداخلي تشغيل المادة الأولى على نفس المعدات التي ستنتج الطلب التجاري، وهي الطريقة الوحيدة التي يعني بها التسامح المبلغ عنه أي شيء.
يكافئ الطلاء المصهور على الساخن الانضباط الروتيني أكثر مما يكافئ استكشاف الأخطاء وإصلاحها بذكاء. تمنع الممارسات التالية غالبية العيوب المتكررة والفجوات في التوثيق.
إن عملية الطلاء باللاصق المذوب بالحرارة ليست عملية معقدة، ولكنها عملية لا ترحم. إن الذوبان وفجوة القياس ومسافة التبريد تحدد كل شيء تقريبًا. تحكم في هذه الثلاثة، وقم بقياس التباين بدلاً من المتوسط، وسوف تتطابق دفعة ما بعد الظهر مع دفعة الصباح.
الغراء مقابل المادة اللاصقة: ما يجب على المشترين الصناعيين تحديده قبل الطلب اليوم
لا يوجد المقال التالي
لن يتم نشر عنوان بريدك الإلكتروني. يتم وضع علامة على الحقول المطلوبة *
 مصنعو مواد الملصقات ذاتية اللصق*