
 English
 русский
 Español
 عربى


استشارة المنتج
لن يتم نشر عنوان بريدك الإلكتروني. يتم وضع علامة على الحقول المطلوبة *
قادمة من الصين ، والتسويق إلى العالم.

رفضت إحدى شركات تعبئة بطاريات الكمبيوتر المحمول في قوانغدونغ ثلاث شحنات من الرغوة في ربع واحد. تم تثبيت المادة اللاصقة على حامل PET، ولكنها تسللت إلى الحافة المقطوعة بعد أربع ساعات عند 60 درجة مئوية داخل العبوة، وأفسدت البقايا فوهة الوضع. لم يكن العلاج مادة لاصقة أقوى. لقد كان وزن طبقة أقل بنسبة 12 بالمائة، وهو انتقال من المطاط عالي الجودة إلى الأكريليك المتشابك، ومظهر تحرير أكثر إحكامًا على البطانة.
الإجابة المختصرة أولاً: تكتسب التركيبة اللاصقة المخصصة وقتها الهندسي عندما يكون أحد المتغيرات الثلاثة تحت الضغط، وهي طاقة سطح الركيزة، أو تحمل وزن الطبقة عند سرعة خطك، أو الحمل الحراري والكيميائي الذي يلبيه الرابط أثناء الخدمة. إذا لم يتم التأكيد على أي من الثلاثة، فإن درجة الكتالوج مع سجل UL أو VTM-0 ستكون عادة أرخص وأسرع في التأهل.
قامت شركة Anhui Yanhe New Material Co., Ltd. بتغليف وتصفيح الأفلام الوظيفية على موقع مساحته 17 فدانًا في منطقة Guangde للتنمية الاقتصادية منذ عام 2012، وتبدأ معظم مواد الملصقات وأفلام البطاريات والمنتجات العازلة كسؤال صياغة بدلاً من عنصر مخزون. لها تطوير المواد المخصصة يبدأ العمل بالركيزة التي يطلبها العميل والضغط وظروف الخدمة، ثم يعود إلى وصفة الطلاء.
محتوى
خمسة متغيرات تقوم بمعظم العمل. يؤدي تغيير أي واحد منها إلى تحريك القشرة والقص واللصق والشيخوخة في نفس الوقت، ولهذا السبب توصف الصيغة بأنها نافذة وليس رقمًا واحدًا.
يعطي المطاط الطبيعي لمسة أولية عالية على الأسطح الخشنة، ويقاوم مستحلب الأكريليك الأشعة فوق البنفسجية والشيخوخة، ويتحمل الذوبان الساخن أوزان طبقة عالية بدون مذيب، ويتحمل السيليكون الخدمة فوق 200 درجة مئوية. يؤدي رفع كثافة الوصلات المتشابكة إلى شراء مقاومة القص والحرارة ويكلفك التقشير.
على الرأس العكسي أو الرأس ذي الفتحة، يكون التحكم في وزن الطبقة بنسبة زائد أو ناقص 5 بالمائة أمرًا واقعيًا. أقل من 12 جم تقريبًا، تظهر الثقوب وفجوات النقل؛ فوق 60 جرامًا للمتر المربع، تبدأ في مقاومة الضغط عند القالب.
يقع PET بالقرب من 42 داين / سم ويقبل معظم الأكريليك دون معالجة. يصل تركيز PP وPE إلى 30 إلى 31 داين/سم ويحتاجان إلى علاج كورونا أو مادة تمهيدية، ويتحلل هذا العلاج. تحقق من ذلك خلال 24 ساعة من الطلاء، وليس على لفة عمرها ثلاثة أسابيع.
تم تحديد قوة الإطلاق بـ cN/cm. منخفض جدًا ويرتفع الملصق على البطانة أثناء التوزيع عالي السرعة؛ مرتفع جدًا ويتمزق شريط المصفوفة، مما يؤدي إلى إهدار لفة كاملة.
يجب أن تتدفق المادة اللاصقة إلى نسيج الركيزة أثناء عملية التثبيت التي يمكن أن تتراوح من 20 إلى 80 مللي ثانية. الصيغة التي تم اختبارها بشكل مثالي على مكبس ثابت من الممكن أن تفشل عند 60 م/دقيقة.
تستحق أنظمة الذوبان الساخن ملاحظة منفصلة، لأنها تزيل المذيب من المعادلة بالكامل. يتم تغليف الفيلم اللاصق المذاب بالحرارة ثنائي السيليكون مثل YHTFTR-50 كطبقة صلبة بنسبة 100 بالمائة ويتم تنشيطه بالحرارة، لذلك يتم تحديد قوة الرابطة النهائية بواسطة درجة حرارة الصفيحة والسكن والضغط بدلاً من ملف التجفيف.
 YH-TFTR 50# فيلم لاصق مزدوج السيليكون يذوب بالحرارة الركيزة: لا يوجد سمك الغراء الركيزة: قابل للتخصيص عرض المنتج →
عادة ما يتم اقتراح برنامج مخصص بعد فوات الأوان، بعد أن فقد الخط الإخراج بالفعل. هذه هي الإشارات التي ترتكز على البيانات وليس الرأي:
يعد عمل البطارية وإلكترونيات الطاقة هو أوضح حالة. داخل العبوة، يمكن للسند أن يرى 60 درجة مئوية في التشغيل العادي، و85 درجة مئوية في اختبار سوء الاستخدام، وأجواء غنية بالمذيبات أثناء وضع القدر، في حين لا يزال من المتوقع أن تجتاز الوحدة اختبار اللهب. يتم تحديد فيلم مثل فيلم التعبئة والتغليف المقاوم للهب من الإيروجيل الأبيض YHTFW-36-14-VTM0 على وجه التحديد لأن العزل والالتصاق يجب أن يتحملا تلك الأحمال معًا.
 YH-TFW 36 # 14 VTM-0 فيلم تغليف مثبطات اللهب الأبيض Airgel الركيزة: سماكة غراء PET: قوة تقشير الألواح الفولاذية القابلة للتخصيص بزاوية 180 درجة: ≥ 10N/25mm قوة التقشير من النوع T: ≥ 12N/25mm درجة مثبطات اللهب: VTM-0 عرض المنتج →
يتم ضبط تحمل وزن الطبقة من خلال طريقة الطلاء بقدر ما يتم من خلال المادة اللاصقة، ويتم توضيح الاختلافات بين اللفة العكسية والحفر والقالب الفتحي في هذا دليل لتقنيات طلاء لفة . يقارن الجدول أدناه ما يحصل عليه المحول عادةً في كل حالة.
| المتطلبات | درجة الكتالوج | صياغة مخصصة |
|---|---|---|
| مباراة الركيزة | أفضل ملاءمة من نطاق ثابت، وعادة ما يتم اختبار درجتين أو ثلاث درجات | بنيت ضد الركيزة الفعلية والمعالجة السطحية لها |
| تحمل وزن المعطف | الدرجة الخاصة، زائد أو ناقص 8 إلى 10 بالمائة أمر شائع | زائد أو ناقص 5 بالمائة يمكن تحقيقه من خلال التحكم في الحلقة المغلقة |
| تناسب سرعة الخط | يقوم العميل بتكييف وقت التجفيف أو المكوث حول التسوية | تم ضبط الريولوجيا على نافذة المسكن الموجودة |
| حان الوقت لتشغيل الإنتاج الأول | أيام، إذا كان الصف والعرض في المخزون | من ثلاثة إلى ثمانية أسابيع بما في ذلك التجارب المعملية والتجارب الخطية |
| تكلفة المواد للوحدة | خط الأساس للمقارنة | عادة 5 إلى 20 في المئة فوق درجة المخزون |
| مخاطر المؤهلات | غالبًا ما تظهر حالات الفشل في وقت متأخر، أثناء عملية التكثيف | تظهر الأعطال في المختبر أو أثناء التشغيل التجريبي بدلاً من ذلك |
سعر المادة هو الرقم الذي تراه المشتريات، ولكنه نادرًا ما يكون الخط الأكبر في التكلفة الإجمالية للسند الذي يسيء التصرف. يعكس التفصيل أدناه مشاريع التحويل النموذجية حيث وصل عدم تطابق المادة اللاصقة إلى الإنتاج.
التوقف 34%
خردة 24%
لاصق 18%
الاختبار 14%
المطالبات 10%
اقرأ الرسم البياني من اليسار إلى اليمين وستجد أن النتيجة غير مريحة. يمثل وقت التوقف عن العمل والخردة معًا ما يقرب من ثلاثة أضعاف سعر المادة اللاصقة. إن الصيغة التي تزيد تكلفتها بنسبة 12 بالمائة لكل متر مربع ولكنها تزيل محطة توقف غير مخطط لها في الأسبوع تدفع تكاليفها قبل فترة طويلة من المراجعة السنوية التالية.
لا يتم توزيع التطوير المخصص بالتساوي عبر الصناعات. يستحوذ تخزين الطاقة الآن على الحصة الأكبر من الطلبات الجديدة، ويرجع ذلك إلى حد كبير إلى أن تصميمات العبوات تتغير بشكل أسرع من استجابة كتالوجات المواد.
الإلكترونيات الاستهلاكية هي المحرك الثاني، وهي مشكلة مختلفة. يجب على ملصق تقليل الضوضاء لبطارية الكمبيوتر المحمول مثل HTLB-25-B أن يخفف الاهتزازات، ويحافظ على التدوير الحراري ويحافظ على تصنيف مثبطات اللهب، كل ذلك ضمن سُمك يُقاس بعشرات الميكرونات.
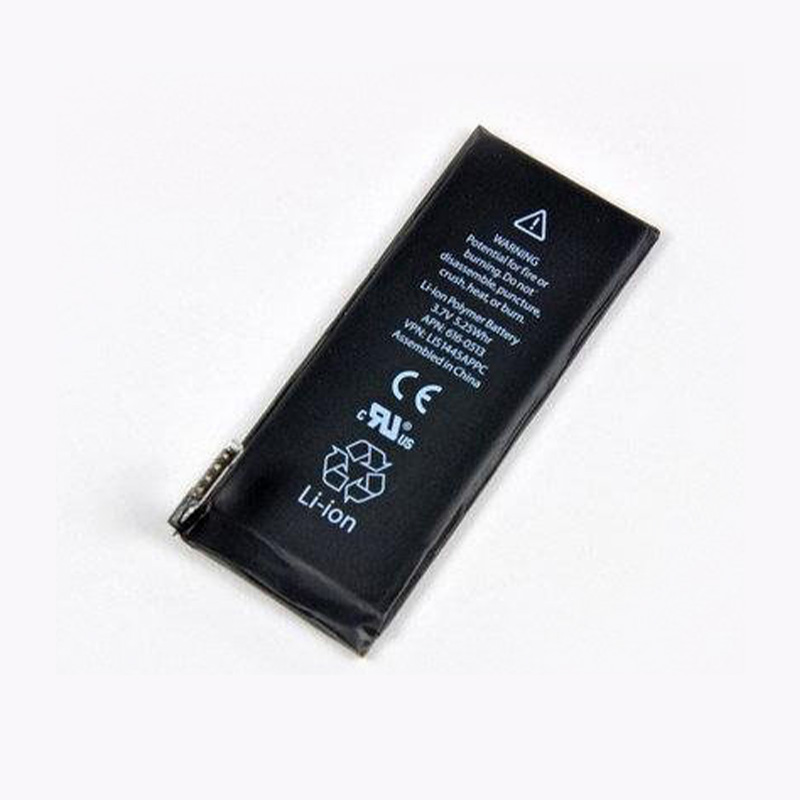 HTLB 25#(B) ملصقات ملصقات ملصقات لتقليل الضوضاء لبطارية الكمبيوتر المحمول مثبطات اللهب الركيزة: سماكة غراء PET: قوة تقشير الصفائح الفولاذية 180 درجة قابلة للتخصيص: درجة مثبطات اللهب قابلة للتخصيص: VTM-0 عرض المنتج →
تتبع معظم المشاريع نفس المراحل الست. تفترض التقديرات أدناه وجود طبقة من طبقتين مع طبقة وظيفية واحدة، يتم تشغيلها باستخدام المعدات الموجودة.
الخطوة 1، تحديد النطاق، الأسبوع 1. تتم كتابة الركائز وسرعة الخط ووقت السكن ودرجة حرارة الخدمة والحدود التنظيمية كأرقام.
الخطوة الثانية، تحليل الفشل، الأسبوع الأول. يتم اختبار العينة الفاشلة بدلاً من وصفها، لذلك يتم معرفة قيم التقشير والقص والتحرير قبل بدء المزج.
الخطوة 3، النماذج الأولية للمختبر، الأسابيع 2 إلى 3. يتم طلاء ثلاثة إلى خمسة مرشحين على وحدة مقاعد البدلاء ويتم فحصهم عند درجة حرارة 65 درجة مئوية ورطوبة 85 بالمائة.
الخطوة 4، الطلاء التجريبي، الأسبوع 4. يعمل المرشح الرئيسي على معدات الإنتاج للتحقق من التحكم في وزن الغلاف والتعامل مع الويب.
الخطوة 5، تجربة الخط، الأسابيع من 5 إلى 6. يتم تشغيل المواد على مكبس العميل بأقصى سرعة، بما في ذلك القطع والتوزيع.
الخطوة 6، التحقق من الصحة وتوسيع نطاقها، الأسابيع من 6 إلى 8. يتم تجميد المواصفات وحدود المراقبة وسجلات الدفعات قبل الطلب التجاري الأول.
تكون الصياغة جيدة بقدر جودة السجلات الدفعية الموجودة خلفها. أربعة عناصر تحكم تحافظ على استقرار المنتج المخصص على مدار سنوات العرض.
هذه العناصر مكتوبة في اتفاقية الجودة قبل أمر الإنتاج الأول، وهي تكلف القليل جدًا. وبعد التفاوض بشأنها بعد ذلك، كانت تكلف دورة كاملة لإعادة التأهيل، وفي سلاسل توريد البطاريات، كانت تكلف عملية تدقيق للعملاء كان من الممكن تجنبها.

لفة الطلاء: الطرق والتفاوتات وكيفية اختيار اللفات المغلفة عالية الجودة
فيلم PET ذو درجة الحرارة العالية: الدرجات وحدود الاختبار ودليل الاختيار للمشترين
لن يتم نشر عنوان بريدك الإلكتروني. يتم وضع علامة على الحقول المطلوبة *
 مصنعو مواد الملصقات ذاتية اللصق*